
 您现在的位置:
友情链接 / links
技术支持:北京机加工
北京航天瑞博科技有限公司版权所有
备案号:京ICP备18016398号-1
零部件加工,装备制造不可或缺的配套根基
一台完整机械设备的稳定运行,离不开成千上万规格各异的零部件,零部件加工就是依据设计图纸,将钢材、铝材、铸铁、铜材等原材料,通过切削、折弯、焊接、打磨等多种工艺,加工成满足尺寸、强度、装配要求的零件。
10
2026-11
钣金加工,设备外壳与结构件生产的核心工艺
钣金加工是现代制造业里应用广泛的成型工艺,以薄板金属材料为基材,通过剪切、折弯、冲压、焊接、打孔、打磨、喷涂等一系列工序,将平板板材加工成各类外壳、柜体、支架、护罩等结构件。
10
2026-11
机械加工,赋能装备制造的基础工艺
机械加工是现代制造业中不可或缺的基础工艺,简单来说,就是利用加工设备对金属毛坯进行切削、塑形,按照图纸要求加工出合格零部件。
10
2026-11
机加工的适用场景
是通过切削、磨削、特种加工等方式将原材料转化为精密零部件的工艺总称。其适用场景非常广泛,几乎覆盖所有需要精密金属或非金属零件的领域。老旧设备停产后的零件仿制、应急抢修中的临时加工。
06
2026-11
机加工表面质量提升的实用技巧
通过敲击测试或主轴转速扫描,找到稳定切削区间(稳定性叶瓣图),精加工选择无颤振转速。反向间隙过大会在换向处留下刀痕;导轨润滑不足引起爬行导致表面鱼鳞纹。
06
2026-11
机械加工表面质量的影响因素
质量是衡量零件加工精度的重要指标之一,通常包括表面几何形状特征(表面粗糙度、波纹度、纹理方向)和表面物理力学性能(表面层冷作硬化、表面层残余应力、表面层金相组织变化)。
29
2026-10
机械加工工艺规程设计的要点
毛坯选择:根据零件材料、力学性能要求、生产批量及结构复杂程度,合理选择铸件、锻件、型材或焊接件。批量大时优先选用精度高、余量小的毛坯(如精铸、精锻),以减少后续切削工时。
29
2026-10
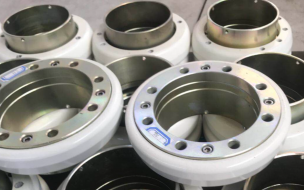
机械加工精度控制的关键技术
精度控制是制造业的核心课题,涉及从机床本身到工艺系统、从热变形到振动抑制等多个层面。实际工程中需根据精度等级(普通/精密/超精密)和零件特征,组合选用上述技术。
29
2026-10
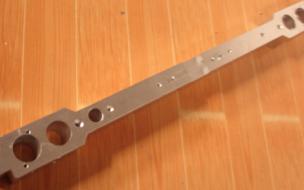
小批量机加工如何降本增效?
首件+巡检代替全检:小批量全检人工成本高,建立关键尺寸首件确认+过程巡检,非关键尺寸抽检。防错装夹:夹具设计带定位防呆,减少装反、装偏导致的废品。小批量试错成本高,防错比培训更可靠。
22
2026-10
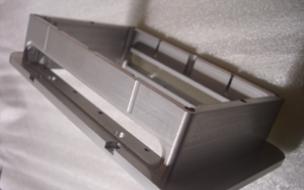
机加工在复杂曲面零件制造中的应用
五轴联动加工配合球头刀或环形刀进行点铣或侧铣,已成为标准工艺方案。侧铣加工对于直纹面或近似直纹面曲面效率显著高于点铣,而点铣则适用于自由曲面的精加工。
22
2026-10
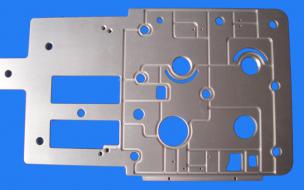
机加工的选择指南
先看材料、精度、批量、成本、交货周期,再选加工方式,不是一种工艺通吃所有零件。适合车间选型、图纸评审、报价沟通使用。异形、内腔复杂、单件样件;强度、精度、成本不适合量产替代机加。
22
2026-10
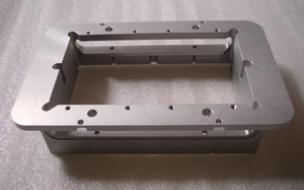
机械加工的加工工艺
工序分散:一台机床只干一道,车床只车、铣床只铣、磨床只磨;适合大批量流水线,对操作工门槛低。光整加工:研磨、珩磨、超精、抛光,只改善粗糙度,一般不修正位置、形位误差。
13
2026-10
技术支持:北京机加工
北京航天瑞博科技有限公司版权所有
备案号:京ICP备18016398号-1


