
 您现在的位置:
友情链接 / links
技术支持:北京机加工
北京航天瑞博科技有限公司版权所有
备案号:京ICP备18016398号-1
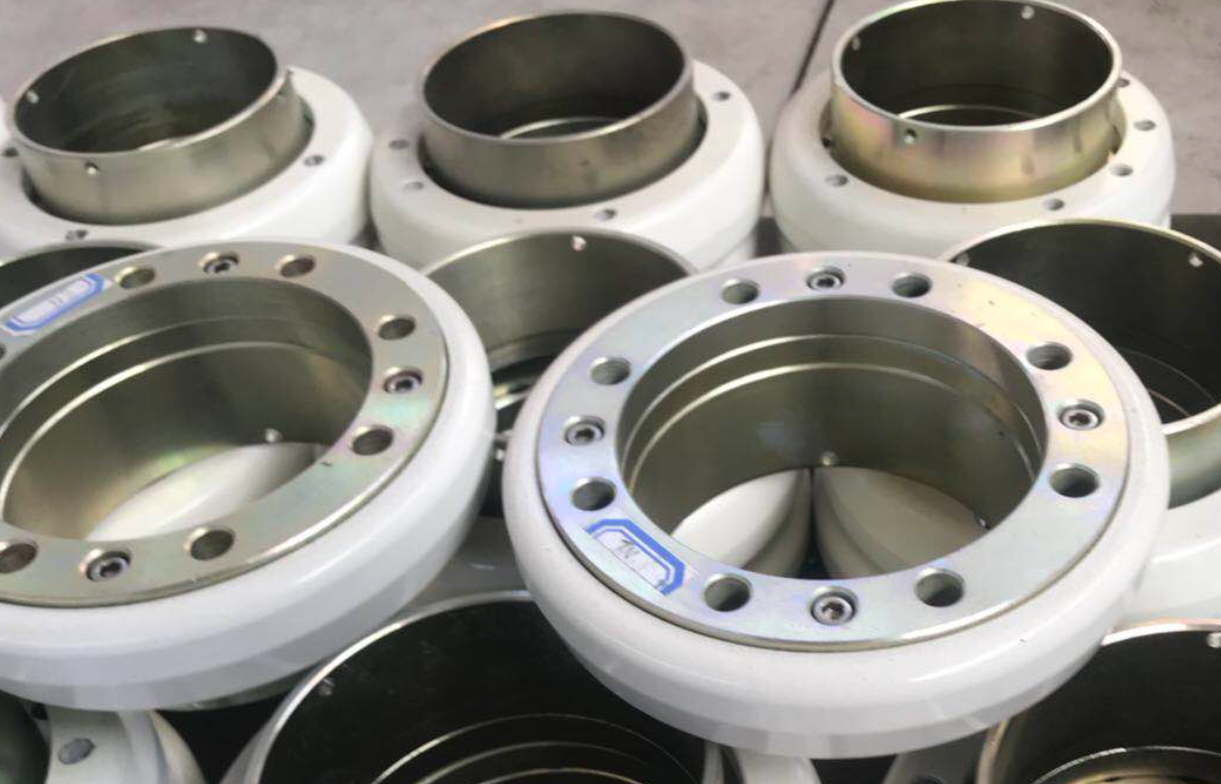
机械加工精度控制是制造业的核心课题,涉及从机床本身到工艺系统、从热变形到振动抑制等多个层面。以下是关键技术体系的系统梳理:
一、机床本体精度保障技术
1. 机床几何精度与静态精度
导轨直线度、主轴回转精度、工作台平面度等基础几何精度的设计与制造
采用高精度滚动/静压导轨、液体/气体静压主轴,降低摩擦与磨损
机床装配中的误差均化与补偿装配工艺
2. 机床热误差控制
热对称结构设计、热源隔离与强制冷却
热误差建模与实时补偿(基于温度传感器网络+数学模型)
恒温车间环境控制
3. 运动误差补偿
螺距误差补偿、反向间隙补偿
多轴联动空间误差建模与补偿(体积误差补偿)
二、工艺系统刚度与误差补偿技术
4. 工艺系统刚度提升
刀具-工件-夹具系统刚度优化,减小受力变形
尾座顶紧力、夹紧力优化,避免装夹变形
薄壁件加工采用辅助支撑、填充材料等防变形措施
5. 误差在线检测与闭环补偿
在机测量(测头在线检测+反馈修正加工参数)
自适应控制:根据切削力/功率信号实时调整进给
闭环加工:测量-建模-补偿-再加工迭代
三、振动抑制与表面质量控制
6. 切削颤振抑制
稳定性叶瓣图分析与主轴转速优选
变螺距刀具、不等齿距铣刀抑制再生颤振
主动/半主动减振刀柄、阻尼镗杆
超声振动辅助加工改善切削状态
7. 表面完整性控制
切削参数优化控制表面粗糙度与残余应力
刀具磨损在线监测与换刀策略
四、精密与超精密加工技术
8. 超精密加工方法
单点金刚石车削(光学表面纳米级Ra)
超精密磨削与抛光(磁流变、离子束、气囊抛光)
电火花/电解/激光等特种加工精度控制
9. 微量切削与尺寸效应控制
微铣削中最小切屑厚度控制
刀具刃口半径对加工精度的影响调控
五、数字化与智能化精度控制
10. 数字孪生与虚拟加工
切削过程仿真预测变形与误差
虚拟机床建模实现加工前精度预判
11. 人工智能辅助精度控制
机器学习用于误差预测与参数自优化
大数据驱动的工艺参数智能匹配
12. CNC系统高级补偿功能
前瞻控制(Look-ahead)减小加减速误差
五轴RTCP(刀尖点跟随)精度保障
伺服匹配与摩擦补偿
六、环境与测量保障技术
13. 环境控制
恒温恒湿车间(±0.1℃级精密加工)
隔振基础与主动隔振平台
气流与尘埃控制
14. 精密测量与溯源
激光干涉仪、球杆仪标定机床精度
在线/离线测量数据融合
测量不确定度评定与量值溯源
核心思路:精度控制已从“被动保证”(提高制造精度)转向“主动补偿”(误差建模+实时修正),并进一步向“智能闭环”(感知-预测-补偿一体化)演进。实际工程中需根据精度等级(普通/精密/超精密)和零件特征,组合选用上述技术。
技术支持:北京机加工
北京航天瑞博科技有限公司版权所有
备案号:京ICP备18016398号-1


