 您现在的位置:
友情链接 / links
技术支持:北京机加工
北京航天瑞博科技有限公司版权所有
备案号:京ICP备18016398号-1
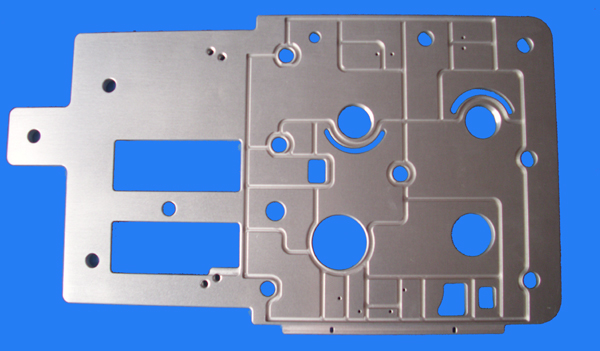
先看材料、精度、批量、成本、交货周期,再选加工方式,不是一种工艺通吃所有零件。适合车间选型、图纸评审、报价沟通使用。
前置判断 5 要素(先确定这 5 项,再挑工艺)
材料:铝 / 钢 / 不锈钢 / 铜 / 塑料 / 铸铁
精度:尺寸公差、形位公差、表面粗糙度 Ra
批量:单件打样、小批量(几十件)、中批量(几百~几千)、大批量
结构:简单板类、回转体、复杂型腔、薄壁、深孔、细小螺纹
需求重点:优先精度 / 优先成本 / 优先交期
一、主流机加工工艺对比 & 适用场景
1. 车削(数控车床 / 普车)
✅ 适合:回转类零件—— 轴、法兰、衬套、螺纹件、台阶轴、盘类 ✅ 能力:外圆、内孔、端面、圆弧、内外螺纹、倒角、切断 ✅ 精度:IT6~IT8,Ra0.8~3.2;精密数控车可达 IT5,Ra0.4 ✅ 优势:回转件效率高,成本低;适合棒料自动送料 ❌ 不适合:非回转异形、侧面多孔、复杂型腔
技术支持:北京机加工
北京航天瑞博科技有限公司版权所有
备案号:京ICP备18016398号-1