
 您现在的位置:
友情链接 / links
技术支持:北京机加工
北京航天瑞博科技有限公司版权所有
备案号:京ICP备18016398号-1
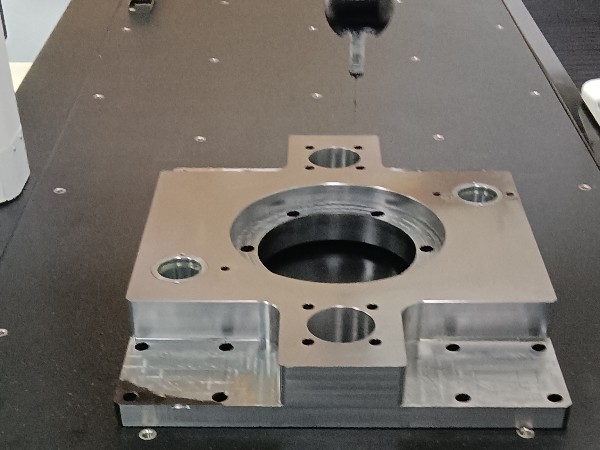
机加工表面质量的提升,核心在于理解表面粗糙度、波纹度、纹理方向等指标的形成机理,并从刀具、参数、工艺、冷却、设备等多个维度系统优化。以下是经过实践验证的实用技巧,按影响权重排序:
一、刀具选择与处理(影响权重最高)
1. 优先调整刀尖圆弧半径
精加工时适当增大刀尖圆弧半径(如从R0.4改为R0.8),可显著降低理论粗糙度值(Ra ≈ f²/32r)。
但需注意:圆弧过大易引起振动,需结合刚性判断。
2. 采用修光刃(Wiper)刀片
修光刃刀片可在不降低进给量的前提下将Ra降低30%~50%,是车削精加工的性价比之选。
适用于刚性较好的机床,对振动敏感工况需谨慎。
3. 刀具涂层与材质匹配
铝合金:首选金刚石涂层(DLC)或未涂层硬质合金,避免积屑瘤;
钢件精加工:CBN或TiAlN涂层刀片,减少月牙洼磨损;
不锈钢:避免含Al涂层(易粘刀),选用M类合金+光滑涂层。
4. 刀具刃口钝化处理
精加工刀具进行微钝化(0.01~0.03mm),消除微观锯齿,抑制积屑瘤和毛刺。
5. 保持刀具锋利,建立换刀周期
后刀面磨损VB超过0.15mm时表面质量急剧恶化,按加工时间或件数强制换刀。
二、切削参数优化
6. 提高切削速度(针对塑性材料)
车削钢件精加工时,vc提高至150250m/min以上,使切削区温度越过积屑瘤生成区间(避开2040m/min的危险速度带)。
铝合金可高速切削(300~1000m/min),表面质量显著提升。
7. 精加工采用小进给+适中切深
进给量f直接决定残留高度,精加工f控制在0.05~0.15mm/r;
切深ap不宜过小(避免在硬化层/氧化皮内切削),一般ap≥0.1~0.3mm,保证刀刃在亚表层以下切削。
8. 避免零切深光刀
ap过小(<0.05mm)时刀刃与已加工面摩擦严重,反而恶化表面质量并加剧磨损。
9. 铣削时优化每齿进给与径向切宽
精铣采用顺铣,ae控制在刀具直径的5%~10%,fz保证最小切屑厚度(避免挤压而非切削)。
三、冷却与润滑
10. 精加工优先采用高压内冷
压力≥7MPa的高压冷却液精准冲刷切削区,有效抑制积屑瘤、排屑顺畅,Ra可改善20%以上。
11. 难加工材料采用微量润滑(MQL)或低温冷却
不锈钢、钛合金精加工用MQL减少粘刀;必要时液氮冷却抑制表面撕裂。
12. 冷却液浓度与清洁度管理
乳化液浓度偏低会导致润滑不足;定期过滤去除微屑,防止划伤已加工表面。
四、工艺路线与装夹
13. 精加工与粗加工分开
粗加工去除大部分余量后,精加工前安排半精加工,保证精加工余量均匀(0.2~0.5mm),避免余量突变引起振动。
14. 消除工件残余应力
粗加工后安排去应力退火/时效,防止精加工后变形导致表面波纹。
15. 提高装夹刚性,避免悬伸过长
刀具悬伸尽量短(不超过直径4倍),工件装夹靠近加工部位,减少让刀和颤振。
16. 精加工前修整/更换夹具定位面
夹具磨损会导致装夹微振动,直接影响表面波纹度。
五、振动控制(颤振是表面质量的头号杀手)
17. 识别并避开颤振转速
通过敲击测试或主轴转速扫描,找到稳定切削区间(稳定性叶瓣图),精加工选择无颤振转速。
18. 采用减振刀杆/阻尼刀具
悬伸较大的镗削、铣削场合,使用阻尼减振刀杆可将表面粗糙度改善50%以上。
19. 调整刀具齿数/不等距刀片
铣削颤振时改用不等螺旋角或变距刀具,打散激励频率。
20. 提高工艺系统刚性
检查主轴轴承间隙、刀柄配合面清洁度(HSK/BT配合面污物是常见振动源)。
六、机床与设备状态
21. 保证主轴回转精度
主轴径向跳动>0.005mm时精加工表面会出现规则波纹,需定期检测并调整预紧。
22. 进给轴反向间隙与爬行检查
反向间隙过大会在换向处留下刀痕;导轨润滑不足引起爬行导致表面鱼鳞纹。
23. 热稳定性控制
精加工前机床充分预热(空运转30min),避免热变形引起切深变化。
七、表面质量检测与闭环
24. 用表面粗糙度仪+轮廓仪组合检测
Ra之外关注Rz和波纹度,判断问题来源(刀具痕迹→进给/刀尖;随机划痕→切屑/磨粒;周期性波纹→振动)。
25. 建立参数-质量对应数据库
针对每种材料/刀具组合记录最优参数窗口,形成工艺卡片,减少试切依赖。
技术支持:北京机加工
北京航天瑞博科技有限公司版权所有
备案号:京ICP备18016398号-1


