 您现在的位置:
友情链接 / links
技术支持:北京机加工
北京航天瑞博科技有限公司版权所有
备案号:京ICP备18016398号-1
小批量机加工如何降本增效?
首件+巡检代替全检:小批量全检人工成本高,建立关键尺寸首件确认+过程巡检,非关键尺寸抽检。防错装夹:夹具设计带定位防呆,减少装反、装偏导致的废品。小批量试错成本高,防错比培训更可靠。
22
2026-10
机加工在复杂曲面零件制造中的应用
五轴联动加工配合球头刀或环形刀进行点铣或侧铣,已成为标准工艺方案。侧铣加工对于直纹面或近似直纹面曲面效率显著高于点铣,而点铣则适用于自由曲面的精加工。
22
2026-10
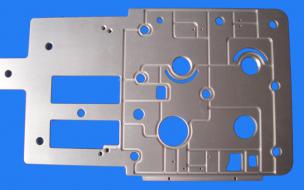
机加工的选择指南
先看材料、精度、批量、成本、交货周期,再选加工方式,不是一种工艺通吃所有零件。适合车间选型、图纸评审、报价沟通使用。异形、内腔复杂、单件样件;强度、精度、成本不适合量产替代机加。
22
2026-10
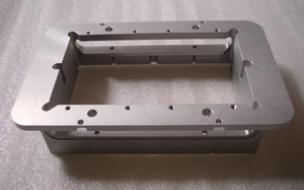
机械加工的加工工艺
工序分散:一台机床只干一道,车床只车、铣床只铣、磨床只磨;适合大批量流水线,对操作工门槛低。光整加工:研磨、珩磨、超精、抛光,只改善粗糙度,一般不修正位置、形位误差。
13
2026-10
机械加工的成本控制
减少细小螺纹、微小沉孔、多方向斜孔,每多一个换方向,就多一次转台 / 调头工时。尺寸链简化,减少紧公差数量紧公差(±0.02 以内)加工成本会成倍上升;能用选配、配磨、配车的装配副,不要强行给单件严公差。
13
2026-10
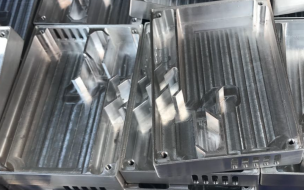
机械加工中公差控制的核心技巧
优先保证装配关键环,次要特征适当让步(需要工艺、质检、设计确认);配做、选配:高精度装配副(柱塞、衬套)不要求单件统一公差,采用分组选配或者配磨,大幅降低加工难度;
13
2026-10
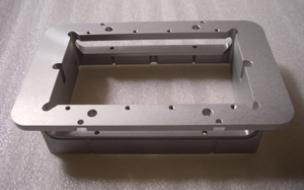
提升机械加工表面质量的实用技巧
确保机床、工件和刀具系统有足够刚度,采用消振和减振措施,如增加阻尼、提高接触刚度等,减少表面波纹度产生。根据加工材料选择化学成分适当的刀具,减小主偏角,提高刃磨质量,减少表面粗糙度。
22
2026-09
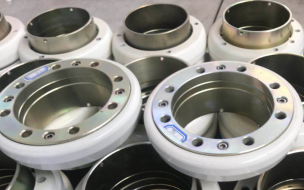
现代机械加工中的过程质量控制
合理选择设备:粗加工选用功率大精度低的机床,精加工选用高精度设备。工艺路线中合理安排热处理工序,如正火、退火等改善切削加工性能的工序一般在加工前进行。
22
2026-09
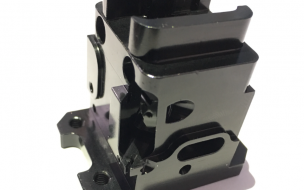
机械加工的检测要点
包括施工人员控制、材料质量控制(材料进场必须检验样品及相关检测报告)以及机具机械设备的质量控制。视觉检测:对工件表面缺陷、尺寸测量、形位误差、表面精度等进行检测。
22
2026-09
机加工安全操作规范
穿戴劳保用品:穿紧身工作服,袖口扎紧;严禁戴手套操作旋转机床(车床、钻床、铣床);长发必须盘入工作帽;佩戴防护眼镜,禁止穿拖鞋、宽松衣物。多人协同作业要提前约定沟通信号。
17
2026-09
机加工零件的加工要点
图纸工艺评审读懂尺寸公差、形位公差、表面粗糙度、材料要求;识别关键基准、装配配合面,区分自由尺寸与精密尺寸,提前规划装夹方案。余量要均匀,余量不足会造成加工不到位,余量过大增加切削负荷。
17
2026-09
机加工的性能优势
可稳定实现较高尺寸公差,精加工、磨削加工能够达到微米级精度;形位公差(平行度、垂直度、同轴度)容易保证。适合配合类零件、螺纹、定位结构,零件装配间隙可控。
17
2026-09
技术支持:北京机加工
北京航天瑞博科技有限公司版权所有
备案号:京ICP备18016398号-1