
 您现在的位置:
友情链接 / links
技术支持:北京机加工
北京航天瑞博科技有限公司版权所有
备案号:京ICP备18016398号-1
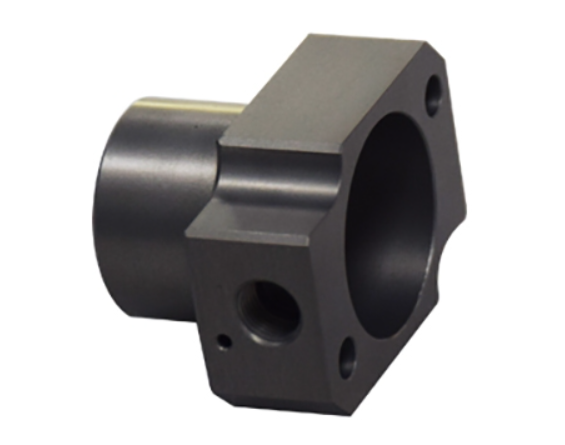
机加工涵盖车、铣、钻、磨、镗等切削工序,从图纸解读到成品检验,全流程把控要点如下:
一、加工前准备
图纸工艺评审读懂尺寸公差、形位公差、表面粗糙度、材料要求;识别关键基准、装配配合面,区分自由尺寸与精密尺寸,提前规划装夹方案。
毛坯核查检查毛坯材质、尺寸余量,有无气孔、裂纹、砂眼、变形;余量要均匀,余量不足会造成加工不到位,余量过大增加切削负荷。
工装、刀具选型根据材料选刀具:加工铝件用锋利刀具;不锈钢选用耐磨、抗崩刃刀具;硬料选用硬质合金刀具。夹具保证定位可靠,减少装夹变形。
程序核对(数控)首件试运行,空跑程序,核对坐标系、刀补,防止撞刀。
二、装夹定位要点
遵循基准统一、基准重合原则,优先选用设计基准作为加工基准,减少定位误差。
夹紧力适度,夹紧过大易造成工件变形(薄板、薄壁件尤为明显);夹紧不足会发生窜动。
薄壁、细长轴类零件增加辅助支撑,防止切削振动、弯曲变形。
一次装夹尽量完成多特征加工,减少多次装夹带来的定位偏差。
三、切削加工控制
合理匹配切削三要素:切削速度、进给量、背吃刀量。粗加工大切深、高进给,优先去除余量;精加工小切深、低进给,保证精度与表面质量。
冷却润滑:钢件、不锈钢加注切削液,降低切削温度,减少刀具磨损,抑制加工毛刺;铝件注意选用合适切削液防止粘刀。
控制振动:振动会产生刀纹、震纹,降低表面质量;可降低转速、加固工装、选用减振刀具。
及时清理切屑,避免缠屑刮伤工件已加工表面。
四、特征加工细节
孔加工:先钻后铰 / 镗,保证孔径精度;深孔注意排屑,防止偏斜;螺纹控制转速,合理退刀,避免烂牙。
拐角、槽体:内转角尽量预留刀具 R 角,避免尖角应力集中,也防止刀具干涉。
倒角、去毛刺:加工完成统一去除毛刺飞边,锐边倒角,避免装配划伤。
五、过程检测与首件检验
首件必检:批量生产第一件,全尺寸检测合格后方可量产。
工序间抽检:加工中途抽检尺寸,防止刀具磨损造成批量超差。
量具定期校准:卡尺、千分尺、百分表等保证测量准确。
六、完工后处理
零件清洗,去除切削液、铁屑。
防锈处理:碳钢、铁件做好防锈油,防止存放生锈。
保护精加工面,搬运过程避免磕碰划伤。
七、常见禁忌
粗精加工不分,直接一刀切削到成品尺寸,极易受热变形超差;
薄壁件强力夹紧,加工后释放应力发生回弹变形;
忽略刀具磨损,长时间连续加工,尺寸慢慢漂移;
尖角未做工艺 R,造成加工干涉、零件应力开裂。
技术支持:北京机加工
北京航天瑞博科技有限公司版权所有
备案号:京ICP备18016398号-1


